
齿铣刀
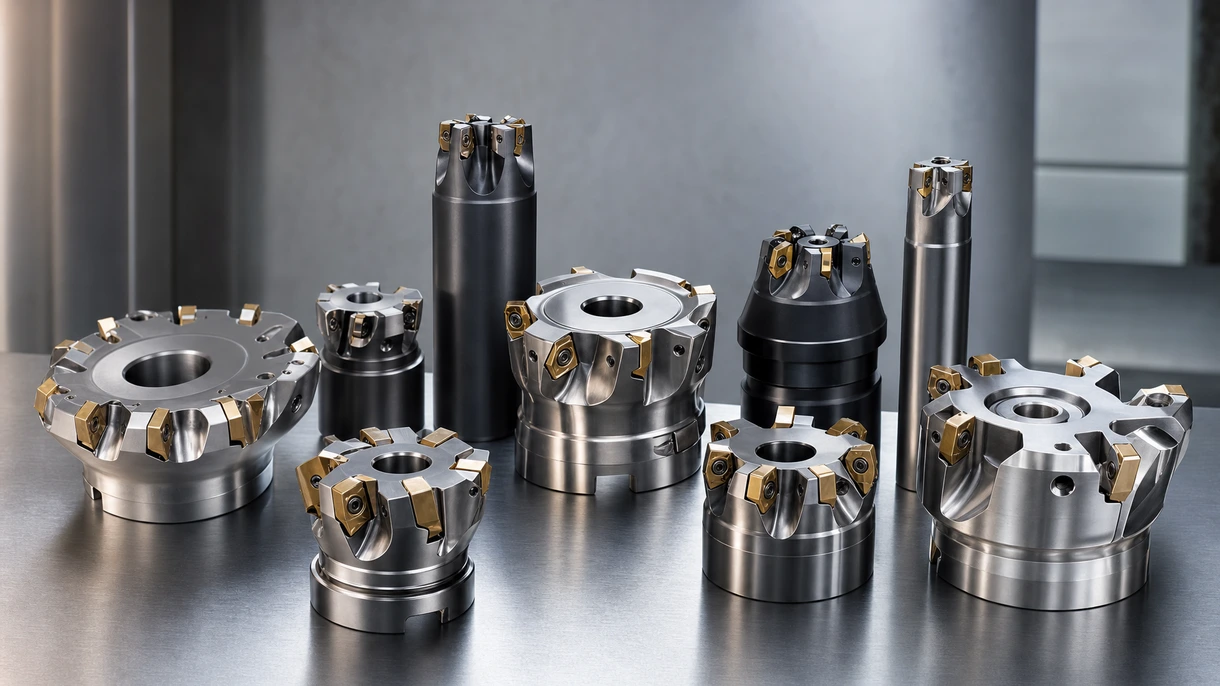
选择齿铣刀的 4 个标准
基体材料与涂层
在高切削速度下加工淬硬钢或高温合金时,会影响热稳定性和刀具寿命。
转位重复精度与精度
确保多个刀片刃口之间的径向跳动最小且尺寸精度一致,从而在大批量生产中保持严苛的公差。
切削几何形状优化
决定了在各种铣削应用(如重型粗加工或高速精加工)过程中的排屑效率和功率消耗。
夹紧系统稳定性
防止刀片在高径向力下发生位移,降低振动风险,并确保剧烈金属去除过程中的表面加工质量。
可用技术与优势
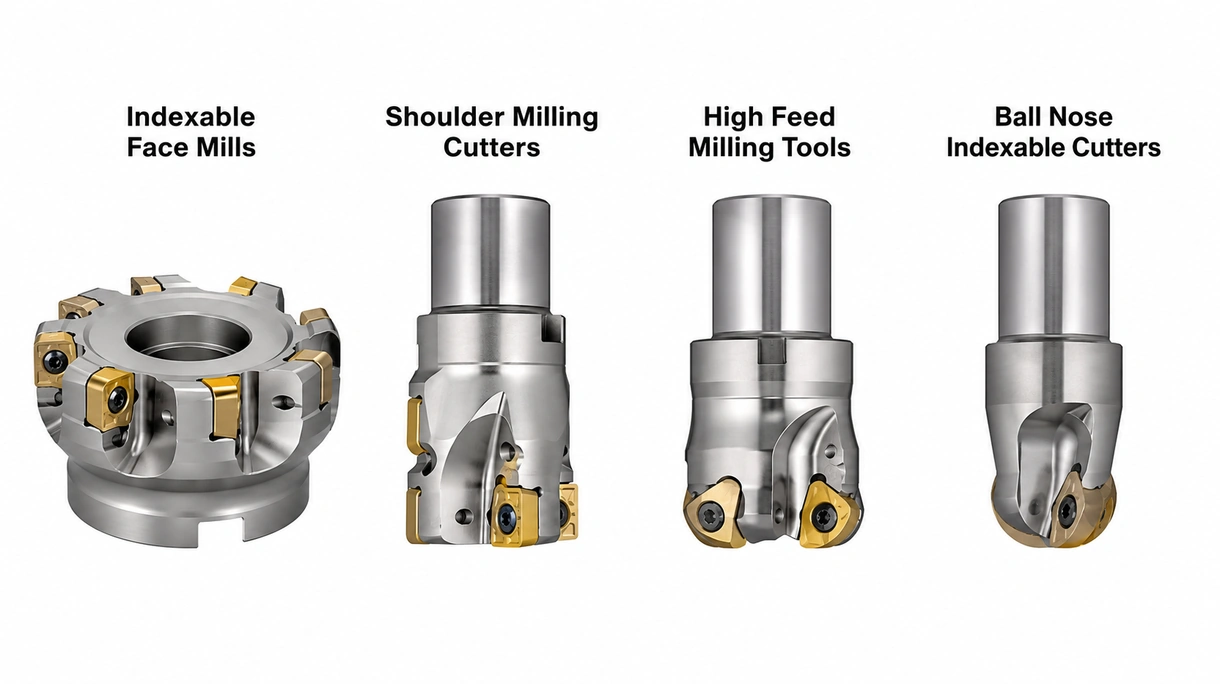
可转位面铣刀
专为使用多刀片进行大面积金属去除而设计。它们提供极高的材料去除率,但需要机床具备足够的刚性和马力以保持稳定性。
方肩铣刀
专为加工 90 度垂直壁和精确台阶而设计。此类刀具兼顾了通用性与结构刚性,但在深腔排屑方面常面临限制。
高进给铣刀
针对极高每齿进给量的浅切深加工进行了优化。它们能降低施加在主轴上的轴向压力,但不适用于深侧壁的精加工任务。
可转位球头铣刀
用于三维轮廓加工和复杂的模具型面。它们为曲线几何形状提供了极佳的灵活性,但需要精确计算步进距离(Step-over)以避免表面光洁度不佳。
6 条专家建议
根据机床主轴功率评估刀体刚性,以确保在高扭矩铣削作业中实现无振动性能。
通过考量刀片耐用度而非优先考虑初始刀具购买价格,来计算总的每刃口成本。
将特定刀片材质等级与工件材料的导热率相匹配,以优化散热性能并延长刀具寿命。
选择模块化铣削系统以降低库存成本,同时保持应对各种加工深度和悬伸要求的灵活性。
优先选用内冷却系统,以改善排屑效果并防止在高速加工不锈钢时产生热裂纹。
始终核实技术认证(如符合 GB 或相关的 ISO 标准),以确保符合行业安全规范并具备长期耐用性。
创新与趋势
数字孪生集成支持对切削力进行精确模拟,减少了物理测试时间并防止刀具破损。
深冷冷却兼容技术使得加工钛合金时能显著降低热磨损,并提升切削速度参数。
用于有色金属的聚晶金刚石(PCD)刀片具有极高硬度,可确保亚微米级的表面光洁度并延长刀具寿命周期。
增材制造(3D打印)刀体具备优化的内部冷却通道,可在重型粗加工期间将温度降低 20%。
* 显示价格为参考价,此价格不含税、不含运费、不含关税,也不包含因安装或投入使用所产生的其他额外费用。参考价格可能因国家、原材料价格和汇率的不同而产生变化。