
milling cutter
铣刀:技术指南
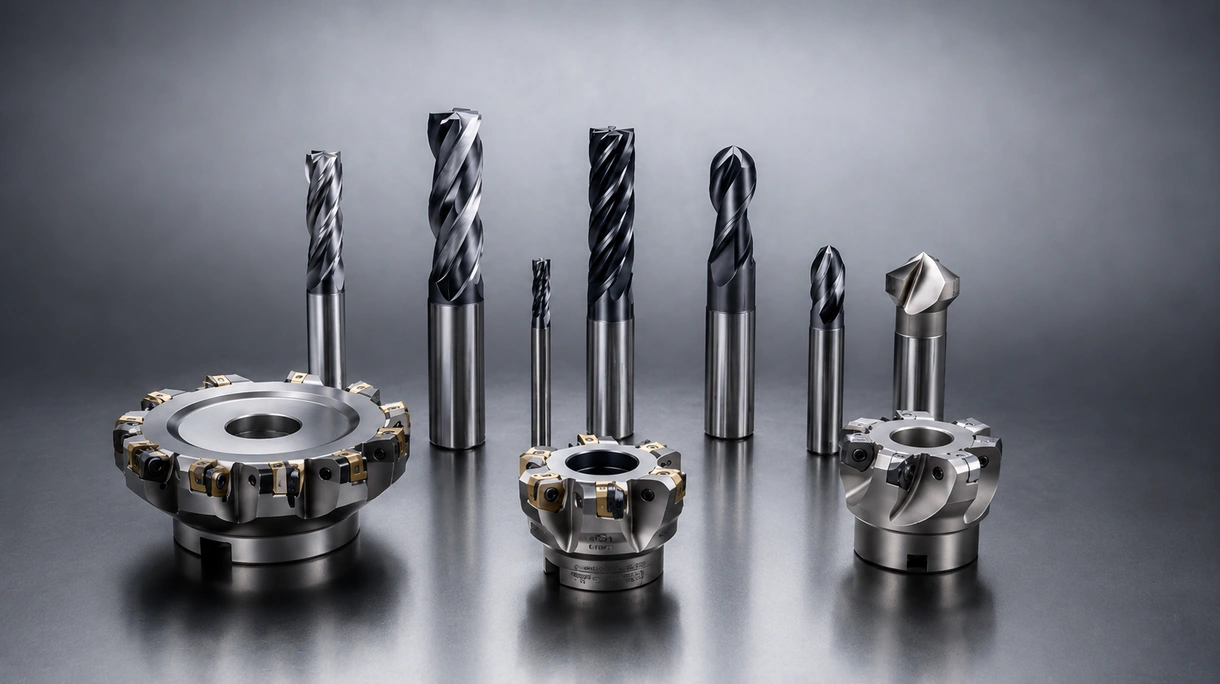
选择铣刀的4项标准
基体材料成分
评估硬质合金牌号或高速钢成分,可确保刀具在高速加工过程中的寿命和耐热性。
涂层化学性能
先进的 PVD 或 CVD 涂层可降低摩擦系数并减少热传递,直接延长加工磨蚀性材料时的使用寿命。
几何形状与排屑槽配置
特定的螺旋角和排屑槽数量可针对不同工件材料类型优化排屑效果和表面加工质量。
刚性与径向跳动公差
精密的柄径和严格的同心度限制可防止振动,确保尺寸精度并防止主轴轴承过早磨损。
可用技术及其优势
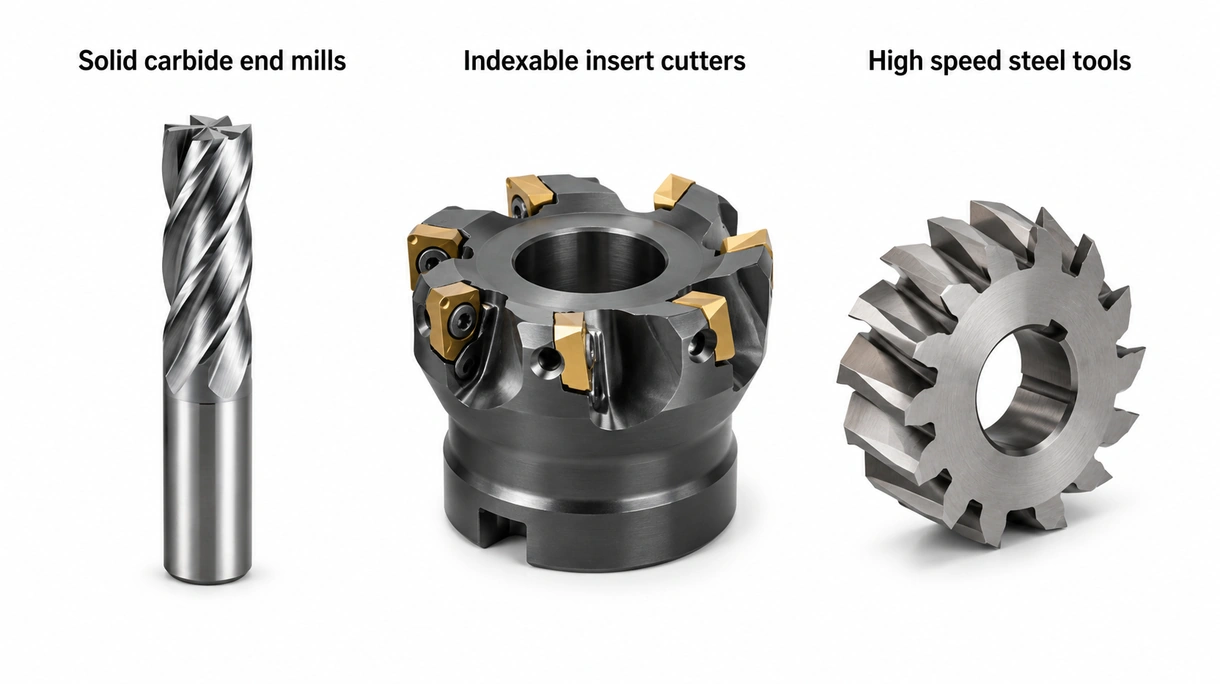
整体硬质合金立铣刀
此类刀具采用整体碳化钨结构,在数控加工环境中为高精度精加工任务提供最大的刚性和耐热性。
硬质合金性能权衡
整体硬质合金可提供卓越的表面粗糙度和刀具寿命,但在加工大直径时存在极脆和成本高昂的局限性。
可转位刀片式铣刀
可转位系统利用安装在钢制刀体上的可更换硬质合金刀片,高效处理重载粗加工和大直径面铣操作。
刀片操作权衡
可更换刀片降低了每个切削刃的成本并具有极高的通用性,但在精度和刚性方面逊色于整体式刀具。
高速钢刀具
高速钢铣刀含有钴合金,可为手动加工或工件装夹不稳定的情况提供极佳的韧性和抗断裂性。
钴高速钢权衡
钴合金为小批量生产提供了成本效益,但其缺点包括热稳定性较低且切削速度较慢。
6 条专家建议
优先选择优质硬质合金牌号,以确保刀具寿命并在大批量生产操作中实现金属去除率最大化。
评估涂层厚度和附着力性能,以便在淬硬钢零件的高速干式加工过程中保持热稳定性。
选择不等螺旋角几何形状以抑制谐振并防止颤振,同时在不稳定的工件装夹中保持高精度。
采用模块化柄部系统,以降低库存成本并提高不同数控铣床平台间的换刀效率。
分析排屑槽几何形状的排屑效率,以防止刀具折断并保持一致的表面加工质量水平。
务必验证技术认证,确保符合当地建筑或工程安全标准(如 GB 标准)以及长期耐用性要求。
创新与趋势
利用液氮迅速散热,使加工航空航天合金时的刀具寿命延长了 50%。
实现了有色金属材料的干式加工,显著减少了传统冷却液管理系统产生的环境废弃物。
结合了内部质量块-弹簧系统来消除谐振,从而实现更高的进给率和精度。
通过嵌入式传感器跟踪实时磨损数据,防止灾难性失效并优化工业更换周期。
* 显示价格为参考价,此价格不含税、不含运费、不含关税,也不包含因安装或投入使用所产生的其他额外费用。参考价格可能因国家、原材料价格和汇率的不同而产生变化。